Artykuł sponsorowany
Co naprawdę składa się na koszt masowej produkcji kart dla programów firmowych
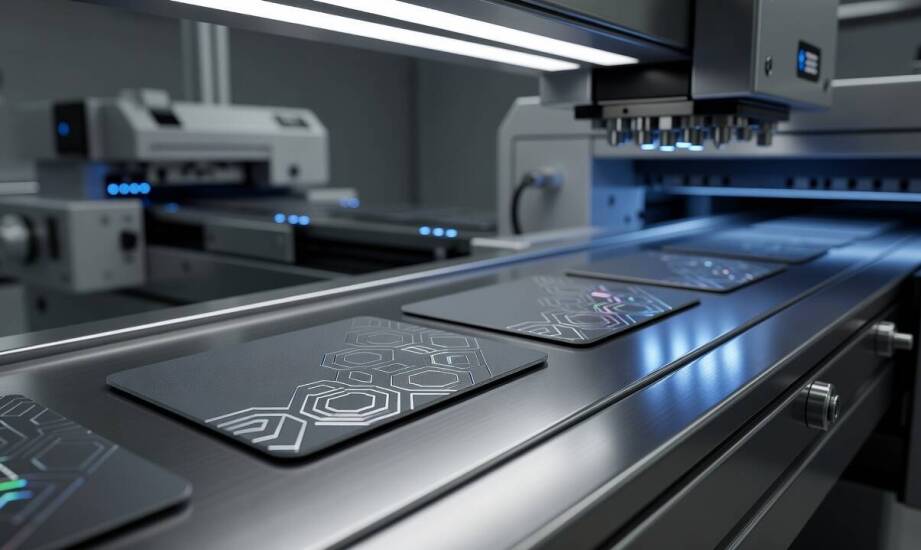
Złożenie zamówienia na masową produkcję kart wymaga głębszej analizy niż tylko sprawdzenie ceny za jedną sztukę w podstawowym cenniku. Rzeczywisty koszt obsługi projektów B2B zależy od wielu zmiennych produkcyjnych, które ujawniają się dopiero przy dokładnej specyfikacji. Firmy zlecające produkcję identyfikatorów, kart podarunkowych czy lojalnościowych często skupiają się wyłącznie na samym materiale. Tymczasem ostateczna kalkulacja uwzględnia również koszty stałe przygotowania maszyn, złożony proces weryfikacji baz danych oraz wybraną technologię kodowania. Zrozumienie tych mechanizmów ułatwia planowanie budżetu na masowe wdrożenia systemów identyfikacji.
Elementy technologiczne wpływające na koszt jednostkowy
Rodzaj nośnika danych określa bazowy koszt blankietu. Standardowa karta PVC o grubości 0,76 milimetra, zgodna z normą ISO 7810, stanowi punkt wyjścia dla większości wycen. Zastosowanie dodatkowych technologii skutecznie zmienia tę perspektywę. Dodanie paska magnetycznego w wariancie HiCo lub LoCo zwiększa wydatki na materiał ze względu na konieczność wtopienia nośnika w strukturę plastiku. Moduły zbliżeniowe, takie jak układy RFID czy Mifare, podnoszą koszt jeszcze wyraźniej, ponieważ wymagają precyzyjnego umieszczenia miedzianej anteny wewnątrz warstw tworzywa przed procesem zgrzewania.
Kluczowym etapem zabezpieczającym produkt przed zniszczeniem jest laminacja. Ten proces chroni nadruk przed ścieraniem i znacząco wydłuża żywotność karty, co odgrywa istotną rolę w systemach kontroli dostępu. Połączenie warstw folii pod wpływem wysokiej temperatury i ciśnienia wymaga jednak czasu oraz dodatkowych materiałów eksploatacyjnych. Dwustronne zabezpieczenie folią zawsze podnosi ostateczną cenę jednostkową w stosunku do zwykłego lakierowania powierzchniowego.
Wybrana metoda nanoszenia grafiki również kształtuje budżet projektu. Masowy druk kart plastikowych w technologii offsetowej pozwala uzyskać najwyższą jakość przy jednoczesnej optymalizacji kosztów. Takie rozwiązanie staje się opłacalne dopiero przy nakładach wynoszących co najmniej kilkaset sztuk. Wynika to wprost z konieczności naświetlenia matryc i kalibracji maszyn drukarskich. Przy mniejszych wolumenach zakłady produkcyjne stosują druk cyfrowy, który eliminuje koszty początkowe, ale cechuje się wyższą ceną za każdy wykonany blankiet.
Zaawansowane programy firmowe wymagają często specyficznych zabezpieczeń wizualnych. Elementy takie jak hologramy czy wybiórczy lakier UV zwiększają odporność na fałszerstwa, ale jednocześnie wymagają zastosowania osobnych procesów technologicznych. Zastosowanie hot-stampingu wymusza stworzenie specjalnej matrycy tłoczącej. To generuje dodatkowy koszt stały, który rozkłada się następnie na cały zamawiany nakład, faworyzując większe zamówienia.
Jak personalizacja i wielkość partii kształtują wycenę
Etap nadawania unikalnych cech każdemu egzemplarzowi ma ogromny wpływ na czasochłonność całego zlecenia. Personalizacja zmiennych danych wymaga przygotowania i rygorystycznej weryfikacji specjalnych plików bazodanowych. Nanoszenie unikalnych numerów, kodów kreskowych, kodów QR czy imion i nazwisk odbywa się najczęściej na gotowych, zalaminowanych już blankietach. Każdy błąd w pliku wejściowym dostarczonym przez klienta może skutkować przerwaniem pracy maszyn, dlatego zakłady produkcyjne wliczają w cenę zaawansowane procedury kontrolne.
Integracja systemów elektronicznych stanowi jeszcze bardziej złożone wyzwanie. Kodowanie paska magnetycznego lub elektronicznego chipa stanowi całkowicie odrębny etap realizacji. Wymaga on nie tylko fizycznego zapisu informacji na nośniku, ale również systematycznej weryfikacji poprawności odczytu dla każdej wyprodukowanej sztuki. Poziom skomplikowania rośnie lawinowo, gdy na jednym blankiecie trzeba zintegrować dwa różne systemy zabezpieczeń wejściowych.
Stosunek kosztów stałych do zmiennych zależy bezpośrednio od zaplanowanej wielkości partii. Przy minimalnych zamówieniach opłaty za przygotowanie projektu graficznego i matryc stanowią znaczną część ostatecznego rachunku. Z kolei masowe nakłady powyżej kilku tysięcy sztuk pozwalają zredukować cenę jednostkową do ułamka pierwotnej kwoty. Wartości te różnią się w zależności od aktualnego cennika i wybranego wariantu technologicznego, jednak zasada ekonomii skali pozostaje niezmienna dla całej branży poligraficznej.
Harmonogram prac to ostatni element układanki budżetowej w projektach B2B. Zazwyczaj standardowy termin realizacji zamówienia wynosi od 7 do 10 dni roboczych. Jeśli klient wymaga priorytetowego podejścia i uruchomienia produkcji poza ustaloną kolejką, koszty proporcjonalnie rosną. Dostosowując proces technologiczny do wymagań projektowych, Polskie Karty uwzględniają takie zmienne w indywidualnych wycenach, ponieważ szybsze tempo produkcji oznacza konieczność reorganizacji pracy całego zakładu.
Kompleksowy proces obsługi zamówienia płynnie przechodzi od etapu analizy budżetu do właściwej produkcji. Po ostatecznej akceptacji wyceny następuje weryfikacja przygotowanego projektu graficznego oraz testowanie plików zawierających dane zmienne. Dopiero po tym etapie rusza właściwa produkcja blankietów, po której następują procesy laminacji, sztancowania do wymaganego formatu CR-80 oraz ostatecznej personalizacji. Gotowe produkty przechodzą ścisłą kontrolę jakości, zanim trafią do systemów dystrybucyjnych klienta zgodnie z ustalonym harmonogramem.
Przed podpisaniem ostatecznej umowy z wykonawcą warto przeprowadzić szybką analizę otrzymanej oferty. Właściwie skonstruowana kalkulacja musi uwzględniać wszystkie etapy pracy technologicznej. Czy otrzymana wycena obejmuje właściwy, docelowy nakład uwzględniający ewentualne straty logistyczne? Czy dokumentacja precyzuje pełen zakres personalizacji oraz fizycznego kodowania nośników elektronicznych? Czy wszystkie etapy przygotowawcze, w tym konieczna weryfikacja plików i naświetlanie matryc, zostały ostatecznie wliczone w cenę gotowego produktu? Odpowiedzi na te pytania pozwalają uniknąć niespodziewanych dopłat na późniejszych etapach wdrożenia.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?

Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości
