Artykuł sponsorowany
Dlaczego geometria wargi i liczba mieszków decydują o stabilności chwytu w ruchu
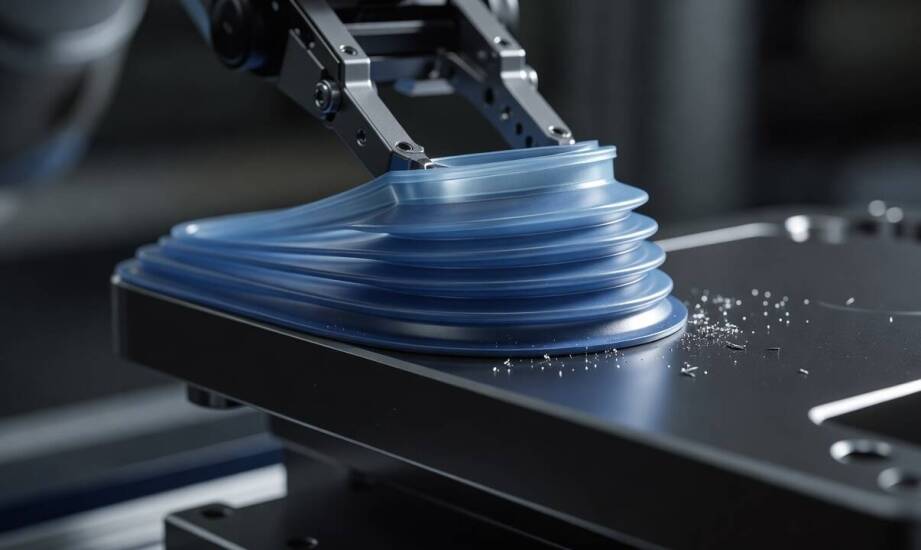
W zautomatyzowanych procesach przemysłowych przyssawki próżniowe utrzymują detal w spoczynku dzięki generowanemu podciśnieniu. Problem pojawia się w momencie gwałtownego przyspieszenia ramienia robota, kiedy siły bezwładności zaczynają przewyższać siłę trzymania. W efekcie chwyt traci stabilność, a przenoszony element ulega przesunięciu lub całkowitemu oderwaniu. Zjawisko to występuje szczególnie często na liniach transportujących obiekty o zróżnicowanej masie i chropowatości. Prawidłowa dynamika ruchu wymaga ścisłego powiązania kinematyki układu z parametrami uszczelnienia.
Jak geometria wargi uszczelniającej wpływa na linię kontaktu
Kształt profilu uszczelniającego determinuje fizyczną szerokość strefy styku z powierzchnią transportowanego materiału. Cienka i elastyczna warga precyzyjnie dopasowuje się do mikroskopijnych nierówności, niwelując szczeliny do wartości poniżej kilkunastu mikrometrów. Taki mechanizm utrzymuje ciągłą barierę ograniczającą przepływ powietrza z otoczenia. Skuteczna izolacja strefy podciśnienia eliminuje zjawisko mikronieszczelności, które mogłoby doprowadzić do nagłego upuszczenia ładunku.
O zachowaniu układu w ruchu decyduje również dobór właściwego tworzywa. Materiały o wysokim współczynniku tarcia, do których należy poliuretan, znacząco zwiększają odporność chwytaka na boczne siły ścinające. Ma to kluczowe znaczenie podczas szybkiego przemieszczania detali w płaszczyźnie poziomej. W przypadku idealnie gładkich powierzchni, takich jak szkło czy blacha, warga o sztywniejszym profilu gwarantuje mocniejszy i pewniejszy docisk. Zbyt miękka konstrukcja niesie natomiast ryzyko niepożądanego odkształcenia krawędzi pod wpływem dużego obciążenia dynamicznego.
Rola liczby mieszków w kompensacji i stabilności ruchu
Konstrukcja elementu chwytającego wpływa na zdolność do kompensacji różnic wysokości oraz tłumienia drgań pochodzących od maszyny. Modele wyposażone w 1,5 fałdu charakteryzują się zwartą i sztywną sekcją górną. Budowa ta zapewnia wysoką odporność na siły poziome oraz boczne przyspieszenia. Zastosowanie tego wariantu optymalizuje proces dynamicznego transportu ciężkich i sztywnych ładunków, gdzie liczy się krótki czas cyklu.
Zwiększenie tej wartości do 2,5 lub 3,5 fałdu zmienia właściwości mechaniczne całego modułu. Większa liczba mieszków wydłuża skok osiowy i podnosi elastyczność układu. Pozwala to bezpiecznie przenosić elementy zakrzywione lub obiekty o nieregularnym kształcie. Taka geometria naturalnie obniża jednak sztywność poprzeczną chwytaka. W skrajnych przypadkach silne przyspieszenie wywołuje kołysanie detalu podczas cyklu pobierania i odkładania.
Zaawansowane linie produkcyjne wykorzystują te komponenty w połączeniu z rozbudowanymi systemami pneumatycznymi. Odpowiednio dobrana giętkość ułatwia pracę z materiałami o zmiennej fakturze i zapobiega uszkodzeniom delikatnych powierzchni. Nadmierna elastyczność przy ruchach poprzecznych osłabia jednak zdolność do przenoszenia obciążeń ścinających, co bezpośrednio potęguje ryzyko zgubienia ładunku. Właściwa konfiguracja systemu wymusza znalezienie kompromisu między zdolnością adaptacji a sztywnością trzymania.
Niewidoczne mikropory na powierzchni transportowanego detalu oraz mechaniczne zużycie krawędzi uszczelniającej prowadzą do stopniowego spadku poziomu podciśnienia w pracy ciągłej. Kluczowym czynnikiem wpływającym na parametry fizyczne elastomeru pozostaje temperatura otoczenia. Jej wzrost powoduje termiczne rozszerzanie się powietrza wewnątrz chwytaka i obniżenie różnicy ciśnień. Ekstremalnie niskie temperatury usztywniają natomiast wargę, zaburzając jej prawidłowe przyleganie do chropowatych struktur. Systematyczna diagnostyka zużycia materiału chroni przed nieplanowanymi postojami i błędami pozycjonowania.
Stabilność chwytu wynika z rygorystycznego dopasowania parametrów konstrukcyjnych do charakterystyki kinetycznej robota. Firma ARA Pneumatik dostarcza kompleksowe rozwiązania z zakresu pneumatyki przemysłowej, armatury i techniki podciśnienia. Przedsiębiorstwo dobiera specyfikację generatorów próżni oraz komponentów wykonawczych bezpośrednio do wymogów zakładów produkcyjnych. Uwzględnienie czynników mechanicznych i termicznych podczas konfiguracji układu pozwala uzyskać wysoką powtarzalność cykli manipulacyjnych na zautomatyzowanych liniach.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?

Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości
