Artykuł sponsorowany
Jak czytać kartę gatunku i atest hutniczy przed użyciem stali w wymagającej produkcji
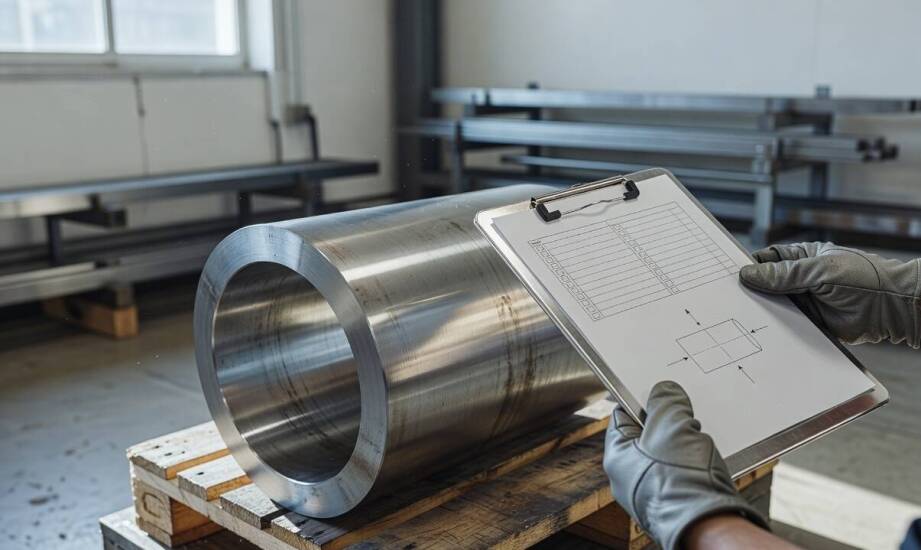
Produkcja elementów kotłowych i turbinowych przeznaczonych do pracy w podwyższonych temperaturach wymusza rygorystyczne podejście do doboru materiałów. Oznaczenie konkretnego stopu stanowi zaledwie punkt wyjścia do analizy jego przydatności w wymagających warunkach ciśnieniowych. Inżynierowie z sektora energetycznego i petrochemicznego wiedzą, że bezpieczeństwo eksploatacji zależy od pełnej identyfikowalności partii oraz precyzyjnego określenia jej parametrów fizycznych. Sam symbol stopu nie daje gwarancji, że dany półfabrykat przetrwa obciążenia termiczne w docelowym środowisku pracy. Konieczna jest szczegółowa weryfikacja dokumentacji materiałowej oraz dokładne rozpoznanie stanu dostawy przed rozpoczęciem jakiejkolwiek obróbki skrawaniem czy procesów spawalniczych.
Jakie dane techniczne zawiera karta wybranego gatunku stali
Karta materiałowa to podstawowy dokument określający teoretyczne ramy dla konkretnego stopu, precyzujący jego dopuszczalny skład chemiczny oraz oczekiwane parametry. Analizując specyfikację dla gatunku 26h2mf, weryfikuje się przede wszystkim zawartość pierwiastków stopowych decydujących o odporności na pełzanie. Zgodnie z normami węgiel mieści się w przedziale 0,20–0,28%, chrom osiąga wartości 1,50–1,80%, a kluczowe dla pracy w wysokich temperaturach molibden i wanad wynoszą odpowiednio 0,25–0,35% i 0,25–0,35%. Dokumentacja wyznacza również ścisłe limity dla domieszek pogarszających właściwości, takich jak fosfor i siarka. Precyzyjne zachowanie tych proporcji pozwala gotowym detalom stabilnie funkcjonować w temperaturach sięgających 540°C.
Specyfikacja definiuje również wymagane właściwości mechaniczne materiału w optymalnym stanie ulepszonym cieplnie. Konstruktorzy poszukują w niej wartości granicy plastyczności Re wynoszącej minimum 550 MPa oraz wytrzymałości na rozciąganie Rm w przedziale 700–850 MPa. Parametry te pozwalają obliczyć dopuszczalne naprężenia w projektowanym rurociągu lub zbiorniku ciśnieniowym. Karta gatunku wskazuje ponadto fizyczną postać produkowanego materiału, która w przypadku tego stopu obejmuje głównie pręty walcowane, pręty kute oraz odkuwki. Dokument ten stanowi rodzaj wzorca, z którym technolog zestawia później rzeczywiste wyniki badań dostarczonej partii.
Dlaczego atest hutniczy weryfikuje faktyczną przydatność półwyrobu
Teoretyczne ramy z karty gatunku muszą znaleźć potwierdzenie w rzeczywistych wynikach badań konkretnego wytopu, co gwarantuje atest hutniczy typu 3.1 wydawany zgodnie z normą EN 10204. Dokument ten przypisuje parametry z testów laboratoryjnych do unikalnego numeru partii, eliminując ryzyko użycia przypadkowej stali. Zakłady produkcyjne wymagają certyfikatu 3.1 do potwierdzenia składu chemicznego oraz mechanicznych parametrów dostarczonych prętów lub odkuwek. Inspektorzy jakości sprawdzają w nim rzeczywistą udarność, wydłużenie oraz przewężenie materiału. Brak tego poświadczenia przerywa identyfikowalność wyrobu, dyskwalifikując go z użycia w instalacjach podlegających rygorystycznym odbiorom technicznym.
Informacja o stanie dostawy umieszczona w dokumentacji warunkuje z kolei harmonogram dalszych prac w zakładzie obróbki. Materiał dostarczony w stanie znormalizowanym często nie posiada jeszcze docelowych parametrów wytrzymałościowych. Taka partia wymaga przeprowadzenia precyzyjnego hartowania w temperaturach 880–990°C oraz późniejszego odpuszczania, co nadaje stali ostateczną odporność na obciążenia dynamiczne. Znajomość stanu wyjściowego ułatwia technologom zaplanowanie procesu produkcyjnego tak, aby uniknąć pęknięć surowca podczas toczenia czy frezowania grubych przekrojów.
Świadoma produkcja komponentów dla energetyki opiera się na ciągłym weryfikowaniu zgodności między projektem, parametrami wzorcowymi a rzeczywistą charakterystyką fizyczną. Dystrybutor stali Polmet z Tarnowskich Gór zaopatruje zakłady przemysłowe w pręty jakościowe i kotłowe, wydając do każdej partii materiału atest 3.1, co zachowuje pełną kontrolę nad procesem wytwarzania detali. Dostarczane elementy podlegają również precyzyjnemu cięciu taśmowemu, co minimalizuje straty surowca przed dalszym toczeniem. Połączenie wiedzy o składzie chemicznym, analizy certyfikatów i znajomości stanu dostawy eliminuje błędy technologiczne, chroniąc infrastrukturę krytyczną przez wiele lat eksploatacji.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?

Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości
