Artykuł sponsorowany
Jak dobrać typ prototypu 3D do etapu projektu elementu przeznaczonego do rotomouldingu
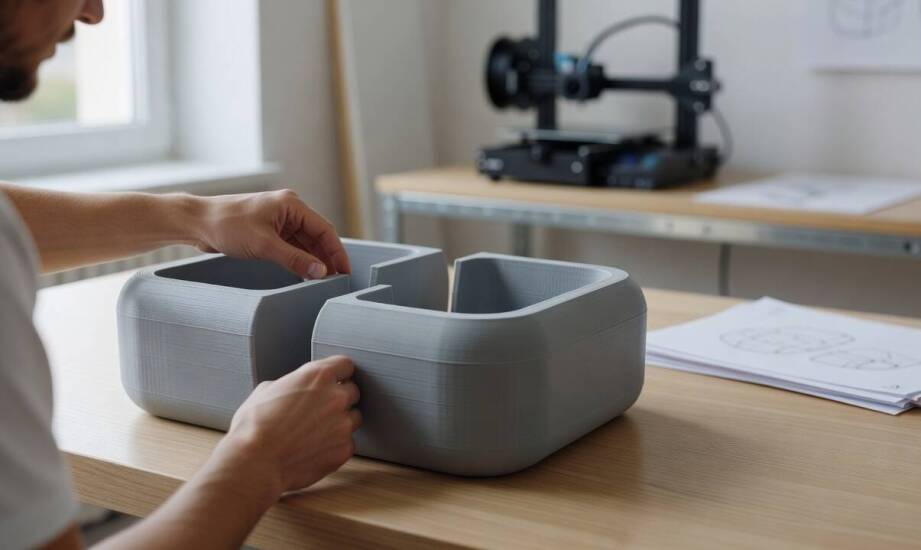
W procesie projektowania elementów z tworzyw sztucznych przeznaczonych do formowania rotacyjnego weryfikacja założeń geometrycznych stanowi jeden z najważniejszych etapów całego cyklu produkcyjnego. Zanim powstanie docelowa stalowa lub aluminiowa forma, której późniejsze modyfikacje bywają niezwykle kosztowne, inżynierowie muszą mieć pewność, że wdrożony detal bezbłędnie spełni swoje zadanie w rzeczywistych warunkach. Prototyp wykonany w technologii przyrostowej nie służy jednak wyłącznie pełnej walidacji funkcjonalnej. Jego rola zmienia się diametralnie w zależności od fazy projektu, a czasem wystarczy jedynie wstępna ocena wizualna lub próba montażu podzespołów. Właściwe przypisanie zadania do modelu pozwala sprawnie zarządzać budżetem, optymalizując ostateczne przygotowania do odlania właściwego oprzyrządowania.
Różne role prototypów w przygotowaniach do rotomouldingu
Każdy etap analizy tworzonego detalu wymaga odpowiedzi na nieco inne pytania konstrukcyjne. Model poglądowy weryfikuje przede wszystkim kwestie estetyczne i ogólne proporcje projektowanego obiektu. Pozwala on szybko sprawdzić, czy wygenerowany kształt odpowiada pierwotnej wizji i czy dobrze wpisuje się w przestrzeń użytkową. Stanowi proste narzędzie komunikacji w zespole, ułatwiając zebranie pierwszych opinii bez konieczności drukowania skomplikowanych i gęstych struktur.
Model montażowy ma już ściśle określone zadanie techniczne. Odpowiada za fizyczną weryfikację pasowań, sprawdzając, czy wyprodukowany element połączy się bez kolizji z resztą mechanicznego układu. Z kolei pełny prototyp funkcjonalny służy do badania sztywności, ostatecznego zachowania pod obciążeniem oraz szeroko pojętej ergonomii codziennego użytkowania.
Aby wyraźnie dostrzec te różnice, warto prześledzić je na przykładzie projektowania polietylenowego zbiornika paliwa do ciągnika rolniczego. Wydrukowana wersja poglądowa pozwala jedynie ocenić, czy bryła zbiornika nie zaburza wizualnej linii nadwozia maszyny. Twardszy wariant montażowy posłuży mechanikom do fizycznego umieszczenia detalu w stalowej ramie pojazdu i upewnienia się, czy wyznaczone otwory swobodnie pokrywają się z punktami kotwiczącymi. Dopiero prototyp funkcjonalny zostanie obciążony płynem i poddany wibracjom, by ostatecznie potwierdzić wymaganą grubość i sztywność ścian bocznych. Praktyka produkcyjna inżynierów Roto4mat wielokrotnie udowodniła, że precyzyjne rozdzielenie tych trzech funkcji zapobiega zamawianiu drogich, nadmiernie wytrzymałych modeli na etapach, które wymagają wyłącznie podstawowego sprawdzenia geometrii.
Selekcja cech geometrii i analiza wyników po testach
Zanim pliki trafią na urządzenia przyrostowe, zespół projektowy dokładnie porządkuje i kategoryzuje wszystkie wymagania techniczne. Druk 3D na tym wczesnym etapie stanowi skuteczne narzędzie weryfikacyjne, o ile konstruktorzy świadomie wybiorą cechy geometrii przeznaczone do najwierniejszego odwzorowania.
Podczas przygotowywania siatki do wydruku część detali można bezpiecznie pominąć. Inżynierowie zazwyczaj upraszczają wewnętrzne struktury niemające wpływu na późniejszy montaż, drobne zaokrąglenia technologiczne oraz planowane tekstury powierzchni. Skupienie się na tych elementach sztucznie wydłużyłoby proces walidacji bez wnoszenia merytorycznej wartości, ponieważ i tak zostaną one ukształtowane docelowo w piecu rotomouldingowym. Zdecydowanie najwyższej dokładności wymagają natomiast płaszczyzny współpracujące, kołnierze uszczelniające oraz strefy poddane bezpośredniemu działaniu sił ścinających.
Dobrym operacyjnym przykładem takiej selekcji jest obudowa zewnętrznego wentylatora przemysłowego. Podczas testów montażowych można całkowicie zignorować rowki odprowadzające wilgoć z dna urządzenia, skupiając całą dokładność druku na poprawnym odwzorowaniu gwintów i rozstawu mocowań silnika. Wyniki uzyskane z fizycznego sprawdzenia takiego modelu przekładają się na bardzo konkretne zmiany w dokumentacji wykonawczej. Jeśli próbne złożenie obudowy wykazuje trudności ze swobodnym wsunięciem bloku silnika, inżynierowie trwale powiększają luzy w okolicach głównego wlotu. Gdy test obciążeniowy ujawnia nadmierne odkształcenia powłoki pod wpływem drgań wirnika, zapada decyzja o pogrubieniu ścianki lub dodaniu profilowanych przetłoczeń usztywniających przed zatwierdzeniem rysunków formy.
Właściwy dobór weryfikacji opiera się na chłodnej ocenie ryzyka związanego z konkretnym detalem. W standardowych osłonach, gdzie tolerancje pozostają stosunkowo luźne, w pełni wystarczy wydruk potwierdzający wyłącznie poprawność złożenia układu. Przy wdrażaniu nowatorskich, mocno obciążonych komponentów dla branży automotive lub energetyki odnawialnej konieczne staje się stworzenie modelu odpornego na siły niszczące. Ostatecznym celem tych prób nie jest jedynie sprawdzenie samej spójności wydruku, lecz zdefiniowanie niepodważalnych wytycznych dla konstruktorów narzędzi metalowych. Każda wykryta i rozwiązana na tym etapie kolizja geometryczna oznacza skuteczne uniknięcie wielotygodniowych opóźnień podczas bolesnych modyfikacji docelowej formy rotacyjnej.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?

Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości
