Artykuł sponsorowany
Jak forma opakowania jednostkowego zmienia pracę kartoniarki przy doypackach i flow-packach
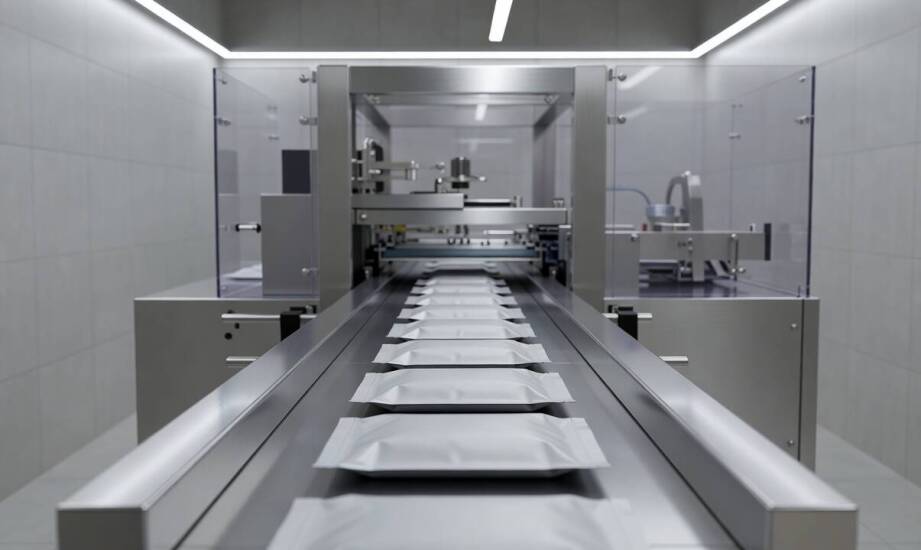
Na końcu linii produkcyjnej w przemyśle spożywczym stacja pakowania zbiorczego musi przyjmować już uformowane opakowania jednostkowe bez spowalniania całego procesu. Urządzenie pracuje w stałym rytmie narzuconym przez wcześniejsze stanowiska. Każde zakłócenie na wejściu wpływa bezpośrednio na wydajność poprzedzających etapów ważenia, dozowania porcji i ostatecznego zgrzewania folii. Zintegrowanie etapu formowania torebek z procesem układania ich w tekturze stanowi trudne wyzwanie inżynieryjne. Brak płynnego odbioru gotowych sztuk prowadzi do powstawania zatorów na taśmach, co zazwyczaj wymusza nieplanowane i kosztowne postoje całej hali produkcyjnej.
Format opakowania jednostkowego a kinematyka podawania
Opakowanie typu doypack posiada specjalnie uformowaną, rozkładaną podstawę. Zapewnia ona stabilne pionowe ustawienie produktu na płaskiej powierzchni taśmociągu. Flow-pack przyjmuje natomiast kształt miękkiej, podłużnej poduszki wyposażonej w dwa zgrzewy poprzeczne i jeden wzdłużny na grzbiecie. Taka konstrukcja uniemożliwia utrzymanie torebki w pionie bez zaangażowania dodatkowych prowadnic bocznych. Ta fundamentalna różnica fizyczna wpływa na sztywność elementu oraz jego podatność na mimowolne obracanie się przed wejściem do stacji zbiorczej. Doypack zachowuje stabilność dzięki mocniejszej budowie opartej na trzech punktach zgrzewu i sztywnym dnie. Flow-pack pozostaje z kolei znacznie lżejszy i bardziej podatny na odkształcenia. Zwiększa to ryzyko jego przesunięcia lub przypadkowego zagięcia narożników podczas transportu z dużą prędkością.
Pionowy układ załadunku skutecznie wykorzystuje zjawisko grawitacji do zrzucania stabilnych formatów z góry do gotowych kartoników. Taki spadek redukuje liczbę mechanicznych ramion popychających i obniża ryzyko punktowego uszkodzenia grubszych opakowań. Poziomy system wsuwania znacznie lepiej chroni formaty wysoce niestabilne lub wypełnione kruchą zawartością. Mechanizm ten minimalizuje siłę uderzenia i pozwala na delikatne wprowadzanie rzędu produktów bezpośrednio do bocznie otwartych pudełek. Przemysłowe kartoniarki dzieli się na modele pionowe i poziome właśnie na podstawie kąta aplikacji towaru do wnętrza opakowania. Decyzja o wyborze układu determinuje późniejszą kompatybilność z konkretnym gatunkiem folii oraz ogranicza lub zwiększa maksymalną przepustowość całego ciągu technologicznego.
Zarządzanie strumieniem produktów i rygorystyczne wymogi sanitarne
Odcinek transportowy bezpośrednio poprzedzający stację pakującą wymaga zastosowania inteligentnych systemów korekcyjnych. Niezbędne staje się zbudowanie aktywnej strefy buforowania oraz wymuszenie idealnie równego odstępu między kolejnymi sztukami. Zautomatyzowane taśmy fazujące dbają o precyzyjną orientację geometryczną każdego woreczka i eliminują ryzyko nakładania się produktów na siebie. Pominięcie tego kroku skutkuje zacięciami chwytaków robotycznych i fizycznym rwaniem materiału. Maszyna końcowa nie naprawi błędów wynikających ze źle uporządkowanego strumienia wejściowego, nawet przy wykorzystaniu najszybszych serwonapędów na rynku.
Środowisko przetwórstwa żywności narzuca konstruktorom rygorystyczne wytyczne w zakresie projektowania sanitarnego. Rama nośna musi ułatwiać swobodne mycie strumieniem wody i maksymalnie redukować ukryte szczeliny gromadzące resztki organiczne. Elementy kontaktowe wykonuje się ze szczotkowanej stali nierdzewnej 304 lub kwasoodpornej stali 316. Inżynierowie eliminują ostre kąty na rzecz zaokrąglonych krawędzi i pochylają płaskie powierzchnie, aby zapobiec zaleganiu kałuż po spłukiwaniu. Gładkość blach w strefie roboczej utrzymuje się na rygorystycznym poziomie chropowatości Ra ≤ 0,8 µm. Certyfikacja szczelności IP65 lub IP69K bardzo pomaga w regularnym czyszczeniu wysokociśnieniowym z użyciem przemysłowej chemii. Trzeba jednak pamiętać, że sama obudowa odporna na wodę nie gwarantuje jeszcze zachowania pełnej sterylności. Zabezpieczenie elektroniki stanowi zaledwie jeden z wielu elementów kompleksowego, higienicznego projektu. Podstawą prawną dla wymogów bezpieczeństwa pozostaje unijne rozporządzenie 1935/2004, które określa zasady obrotu materiałami i wyrobami dopuszczonymi do kontaktu z żywnością. Kwestie prawidłowej organizacji pracy uzupełnia natomiast rozporządzenie 2023/2006 definiujące zasady dobrej praktyki produkcyjnej (GMP) dla tych specyficznych tworzyw.
Utrzymanie wysokiej wydajności końcowej sekcji zależy od bezbłędnego zintegrowania maszyny z fizycznymi ograniczeniami samego produktu. Identyczna prędkość robocza taśm, mechaniczna korekta położenia każdego woreczka oraz zastosowanie otwartej architektury mycia pozwalają na bezpieczną pracę bez przerw technicznych. Specjaliści z firmy FENIX SYSTEMS budujący zaawansowane instalacje automatyki wskazują, że urządzenia zamykające proces muszą płynnie wymieniać dane z maszynami dawkującymi i zgrzewającymi folie. Synchronizacja tych etapów stanowi kluczowy warunek osiągnięcia opłacalności w nowoczesnym zakładzie spożywczym.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?
Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości