Artykuł sponsorowany
Jak tolerancje, przekrój i skala serii wpływają na technologię produkcji uszczelek
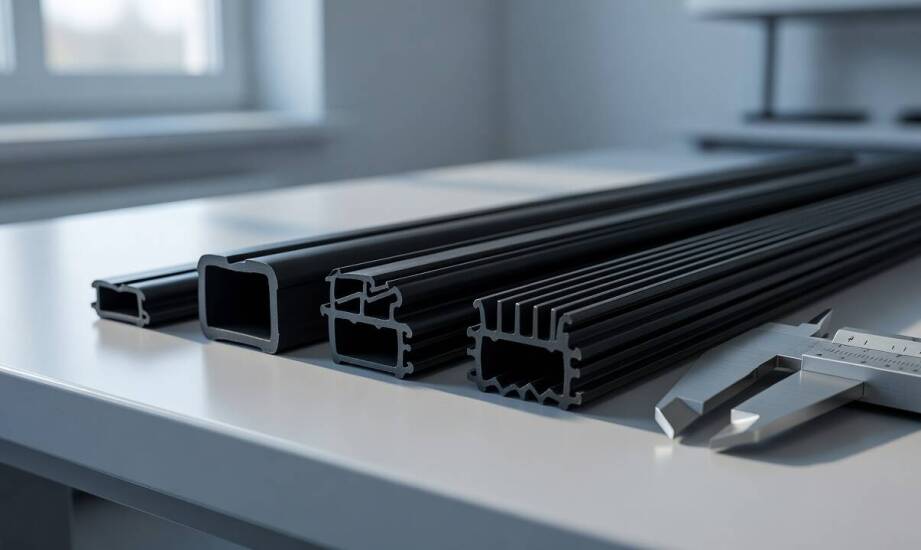
Wybór technologii wytwarzania elementów elastomerowych zależy od wymaganych tolerancji, złożoności przekroju oraz zakładanej skali serii produkcyjnej. Ten sam projekt uszczelnienia może wymagać zupełnie innej metody obróbki przy zmianie tych kluczowych parametrów. Analiza środowiska pracy i docelowej geometrii detalu pozwala inżynierom dobrać optymalny proces. Właściwa decyzja technologiczna gwarantuje powtarzalność produkcyjną, wysoką szczelność oraz odpowiednią funkcjonalność gotowego wyrobu z gumy lub silikonu.
Wytłaczanie i wtrysk w produkcji profili elastomerowych
Wytłaczanie pozwala tworzyć powtarzalny profil ciągły o stałym przekroju poprzecznym. Metoda ta sprawdza się najlepiej przy długich odcinkach prostych lub giętych, gdzie geometria pozostaje niezmienna na całej długości detalu. Gotowe elementy uzyskują wymiary zgodne z normą ISO 3302-1:2014, a do określenia precyzji wykonania stosuje się pełne oznaczenie klasy tolerancji, na przykład klasę E2 dedykowaną dla profili ciągłych. Technologia wytłaczania eliminuje ograniczenia długości wyrobu, co ułatwia realizację wielkoseryjnych zamówień dla budownictwa czy motoryzacji.
Wtrysk materiałów elastomerowych obsługuje znacznie bardziej zaawansowane projekty inżynieryjne. Technologia wtrysku ciekłego silikonu (LSR) radzi sobie ze złożonymi geometriami trójwymiarowymi, lokalnymi pogrubieniami oraz ostrymi narożami. Formy wielogniazdowe zauważalnie zwiększają wydajność produkcyjną przy seriach średnich i dużych. Zamknięty obwód lub zmienna grubość ścianki automatycznie przesuwają decyzję technologiczną w stronę wtrysku bądź formowania tradycyjnego. Doświadczony producent uszczelek analizuje układ detalu przed uruchomieniem maszyn, aby wyeliminować błędy ułożenia i płynięcia materiału podczas wulkanizacji.
Firma Larkis z Dobczyc bada właściwości fizykochemiczne mieszanek przed startem głównej produkcji. Własne Centrum Badawczo-Rozwojowe oraz park maszynowy certyfikowany według normy ISO 9001:2015 ułatwiają inżynierom obiektywną ocenę zachowania materiału pod wpływem temperatury. Ponad trzydziestoletnia praktyka przetwórstwa kauczuków pozwala technologom precyzyjnie ustalić punkt, w którym przejście z wytłaczania na wtrysk staje się technologicznie konieczne.
Stabilność wymiarowa i dopasowanie do wymogów branży
Norma ISO 3302-1:2014 precyzuje osobne klasy tolerancji dla wyrobów formowanych. Parametry te zależą ściśle od zachowania materiału po opuszczeniu gniazda narzędzia. Skurcz wulkanizacyjny dla elementów z płynnego silikonu (LSR) po wyjęciu z maszyny i schłodzeniu nie przyjmuje jednej uniwersalnej wartości. Zjawisko to wynika ze specyfiki konkretnej mieszanki, parametrów ciśnienia oraz przebiegu krzywej chłodzenia, choć w wielu procesach stabilizuje się w granicach od 2,5 do 3 procent.
Stabilność wymiarowa po wystudzeniu elementu decyduje bezpośrednio o sile docisku uszczelki w docelowym mechanizmie. Wpływa ona na ostateczną szczelność całego połączenia oraz łatwość montażu na linii produkcyjnej odbiorcy. Zmiana długości odcinka, dodanie nowych naroży czy fluktuacje grubości przekroju zmuszają technologów do ponownego przeliczenia współczynnika skurczu stosowanego polimeru.
Proces formowania lub wytłaczania stanowi jedynie początek cyklu życia wyrobu gumowego. Wyprodukowane detale trafiają następnie do rygorystycznych środowisk pracy, gdzie parametry procesowe zderzają się bezpośrednio z wymaganiami aplikacji. Sektor motoryzacyjny oczekuje od uszczelnień EPDM wytrzymałości na kontakt z olejami, płynami eksploatacyjnymi i ciągłymi wibracjami jednostki napędowej. Branża medyczna i farmaceutyczna wymaga natomiast od wyrobów silikonowych absolutnej czystości oraz odporności na cykliczną sterylizację w autoklawach. Producenci sprzętu AGD i instalacji gastronomicznych szukają z kolei w detalach z LSR wysokiej izolacji termicznej i odporności na parę wodną. Ścisłe powiązanie wybranej metody produkcji z analizą tych obciążeń zewnętrznych zapobiega degradacji uszczelnienia podczas intensywnej eksploatacji urządzenia.
Zgodność geometrii wyrobu, powtarzalności wymiarów oraz przewidywanych warunków pracy determinuje sukces aplikacji technicznej. Prawidłowe zdefiniowanie klas tolerancji i dogłębne zrozumienie procesów skurczu materiałowego pomagają wyeliminować nieszczelności układu już w fazie projektowania. Skokowy rozwój wolumenu zamówień często pociąga za sobą konieczność przeprojektowania narzędzi i całkowitej zmiany technologii wytwarzania. Parametry obróbki cieplnej, ciśnienie wtrysku oraz prawidłowo dobrana mieszanka tworzą fizyczny fundament, który buduje długotrwałą sprawność każdego elementu uszczelniającego w warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?

Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości
