Artykuł sponsorowany
Od przygotowania złącza do protokołu — jak przebiega ocena ultradźwiękowa spoin
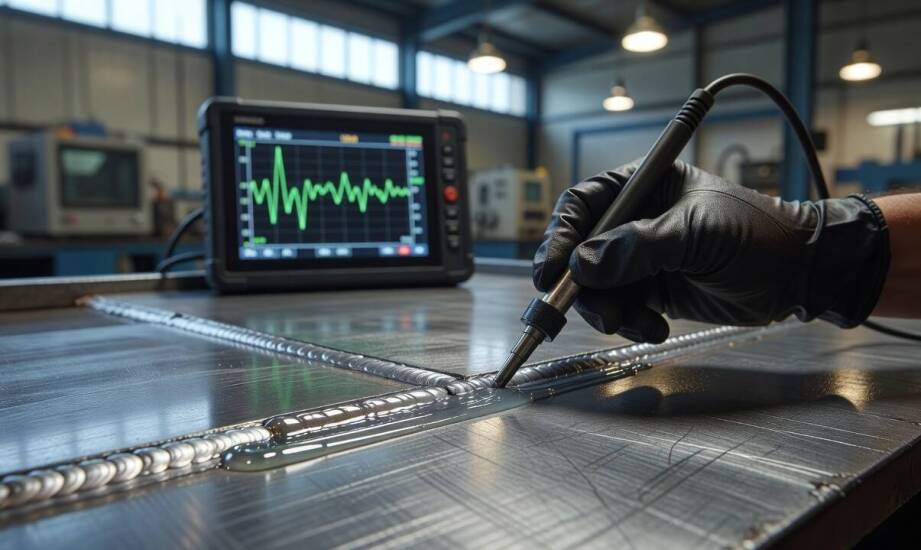
Bezpieczeństwo i trwałość obiektów inżynieryjnych zależą od jakości połączeń spawanych, których nie da się w pełni ocenić gołym okiem. W konstrukcjach stalowych spoiny wymagają rygorystycznej kontroli bez fizycznego uszkadzania samego elementu. Właśnie w tym celu stosuje się zaawansowane metody defektoskopowe. Prawidłowo przeprowadzone oceny ultradźwiękowe pozwalają wykryć groźne wewnętrzne niezgodności materiałowe, takie jak pęknięcia czy braki przetopu. Wyniki tych pomiarów stanowią następnie podstawę do dopuszczenia elementu do bezpiecznej eksploatacji lub konieczności wykonania jego naprawy. Osiągnięcie wiarygodnego obrazu wymaga jednak przejścia przez ściśle określoną procedurę techniczną.
Przygotowanie złącza i kalibracja sprzętu pomiarowego
Powierzchnia skanowania wokół ocenianego obszaru musi zostać odpowiednio przygotowana jeszcze przed przyłożeniem głowicy. Wykonawca procesu całkowicie usuwa rdzę, odpryski spawalnicze oraz inne zanieczyszczenia, które mogłyby blokować propagację fali. Chropowatość oczyszczonej strefy nie powinna przekraczać wartości Ra 6,3 µm, co minimalizuje ryzyko rozproszenia sygnału. Następnie na metal nakłada się specjalny środek sprzęgający, najczęściej w postaci żelu lub oleju. Substancja ta eliminuje barierę powietrzną i zapewnia bezproblemowe przenikanie fal ultradźwiękowych do wnętrza badanego materiału.
Geometryczne właściwości spoiny oraz grubość łączonych blach bezpośrednio determinują wybór odpowiedniego przetwornika. Technicy wykorzystują najczęściej głowice kątowe, wprowadzające wiązkę pod kątem 35°, 45°, 60° lub 70°. Częstotliwość pracy tych elementów waha się od 2 MHz do 5 MHz. Niższe wartości lepiej sprawdzają się przy bardzo grubych przekrojach, ułatwiając głęboką penetrację, natomiast wyższe gwarantują precyzyjniejszą rozdzielczość przy cieńszych detalach. Zakres skanowania obejmuje zawsze samą spoinę oraz przyległą do niej strefę wpływu ciepła.
Samo urządzenie wymaga rzetelnego dostrojenia przed rozpoczęciem właściwych pomiarów. Kalibrację defektoskopu wykonuje się na certyfikowanych blokach wzorcowych, które posiadają sztuczne wady o znanych wymiarach. Operator ustawia krzywą DAC, korygującą amplitudę sygnału w zależności od przebytej odległości, a także system TCG, który automatycznie dostosowuje wzmocnienie w czasie. Zastosowanie tych mechanizmów gwarantuje powtarzalność odczytów i pozwala obiektywnie ocenić wielkość wykrytej nieciągłości niezależnie od głębokości jej położenia.
Interpretacja wskazań i formalne potwierdzenie wyników
Urządzenie rejestruje wszystkie odbicia fali ultradźwiękowej wewnątrz struktury, co wymaga od operatora ogromnego doświadczenia analitycznego. Echo geometryczne, powstające naturalnie na krawędziach elementu lub w obrębie korzenia spoiny, potrafi do złudzenia przypominać sygnał pochodzący od niebezpiecznego pęknięcia. Analizę dodatkowo komplikuje szum ziarnisty, charakterystyczny dla materiałów gruboziarnistych. W przypadku stali austenitycznych występuje z kolei zjawisko konwersji modów, tworzące fałszywe echa na ekranie defektoskopu. Odróżnienie zakłóceń od rzeczywistych wad opiera się na badaniu dynamiki echa oraz śledzeniu jego położenia względem osi spoiny.
Zidentyfikowane sygnały podlegają restrykcyjnej klasyfikacji. Diagnosta określa dokładne położenie niezgodności wzdłuż złącza, głębokość jej występowania, całkowitą długość wskazania oraz przewidywany charakter. Parametry te zestawia się następnie z rygorystycznymi kryteriami akceptacji. Zamiast bezpośredniego opierania się na normie oceny wizualnej, wyniki porównuje się z wymaganiami normy ISO 11666, która precyzyjnie definiuje poziomy akceptacji dla metod ultradźwiękowych. Standard ten stosuje się łącznie z ISO 17640, a same poziomy odpowiadają klasom jakości B lub C ze standardu ISO 5817. Gdy w grę wchodzą specjalistyczne badania ut spoin, to właśnie to normatywne zestawienie rozstrzyga o ostatecznym dopuszczeniu konstrukcji do użytku.
Cały proces kończy się wygenerowaniem wiarygodnej dokumentacji technicznej. Protokół zawiera kompleksowe dane identyfikujące obiekt, specyfikację użytej aparatury, parametry kalibracji oraz ostateczną ocenę jakości złącza. Dokument ten stanowi absolutną podstawę podczas oficjalnych odbiorów realizowanych przez nadzór budowlany. Prowadzące niezależną kontrolę jakości Przedsiębiorstwo Specjalistyczne Draco Lesiński realizuje tego typu pomiary z zachowaniem pełnych wymogów normatywnych, dostarczając obiektywne raporty badawcze.
Wiarygodność oceny stanu technicznego konstrukcji stalowej zależy od bezbłędnego przeprowadzenia każdego z powyższych etapów. Pominięcie choćby właściwego oczyszczenia powierzchni ujemnie wpływa na propagację fali i przekłamuje ostateczny obraz rejestrowany przez defektoskop. Prawidłowy dobór częstotliwości pracy przetwornika, staranna kalibracja na blokach wzorcowych oraz poprawna interpretacja wskazań tworzą jednolity ciąg technologiczny. Dopiero precyzyjne odniesienie uzyskanych wyników do obowiązujących norm pozwala na sporządzenie protokołu, który potwierdzi bezpieczeństwo badanego obiektu.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe zalety spalinowych kosiarek?
Jakie czynniki wpływają na wybór firmy do przeprowadzek?

Zastosowanie stalowych taśm w przemyśle: kluczowe właściwości
